Shandong Taixing Advanced Material Co., Ltd.
Hír

Mennyi az epoxigyantához hozzáadott alumínium-hidroxid maximális mennyisége?

2026-03-25 0 Hagyj üzenetet

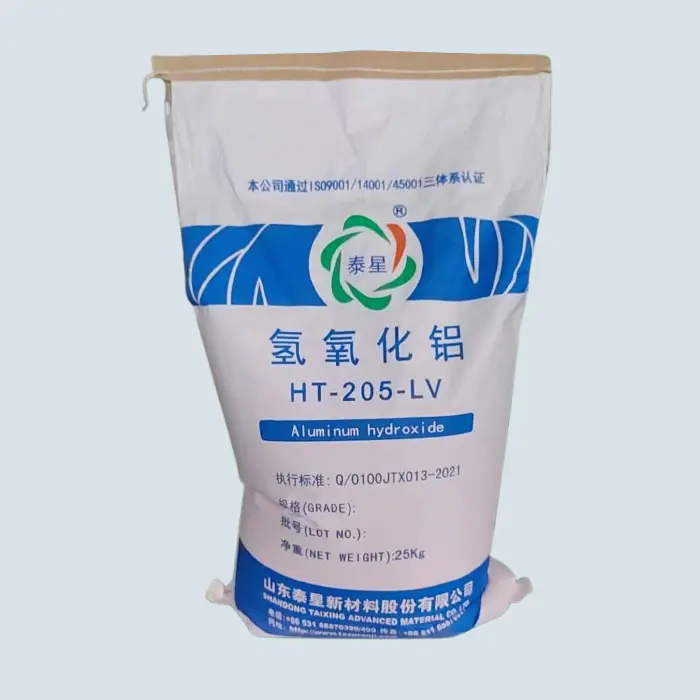
A halogénmentes égésgátló, alacsony füsttartalmú és nem mérgező anyagok, valamint az epoxigyanta szigetelő töltetének globális főáramú technológiai útjában az alumínium-hidroxid (ATH) az előnyben részesített szervetlen égésgátló töltőanyag lett az elektronikus tömítésekben, öntvényekben, rézbevonatú laminátumokban, kompozit anyagokban, szigetelőelemekben és más területeken, köszönhetően a szabályozható elektromos feldolgozás, a gyulladásgátló költség és a tűzálló szigetelés átfogó előnyeinek. barátság. A globális anyagcégek által feltett leggyakoribb alapkérdés a képletfejlesztés során: Mennyi a maximális mennyiségalumínium-hidroxidami hozzáadható epoxigyanta rendszerekhez?


Ⅰ.Alapkövetkeztetés: Az epoxigyantában hozzáadott alumínium-hidroxid mennyiségi tartománya

Ipari gyártási körülmények között, amelyek megfelelnek a normál keverési, habzási, öntési/öntési/formázási feltételeknek, és nem repednek vagy leválnak a kikeményedés után, és megfelelnek a mechanikai és szigetelési teljesítmény szabványoknak:

1. Hagyományos módosítatlan alumínium-hidroxid: A maximális gyakorlati adagolási mennyiség 50-65 tömeg% (tömeghányad);

2. Szilán/titanát módosítás+szemcseméretű osztályozott alumínium-hidroxid: a gyakorlati maximális adagolási mennyiség elérheti a 70-82 tömeg%-ot;

3. Laboratóriumi extrém optimalizáló rendszer: Az elméleti felső határ megközelítheti a 85 tömeg%-ot, de csak speciális eljárásokra alkalmazható, nagyüzemi gyártáshoz nincs stabilitása.


Egyszerűen fogalmazva: normál képlet ≤ 65%; Módosított és optimalizált formula 70% -82%; Az extrém képlet nem haladja meg a 85%-ot. Ez az epoxi-alumínium-hidroxid rendszerek világszerte elismert biztonságos, stabil és tömegesen gyártott adagolási határértéke.


Aluminum Hydroxide


Ⅱ.A négy kulcsfontosságú megkötés, amely meghatározza a maximális hozzáadott mennyiséget

Minél nagyobb mennyiségű alumínium-hidroxidot adunk hozzá, annál jobb. A felső határ átlépése közvetlenül a rendszer selejtéhez, feldolgozási hibához és a teljesítmény összeomlásához vezet. A négy fő megkötés együttesen határozza meg a „maximális additív vörös vonalat”.

1. Viszkozitási korlát: A feldolgozási folyékonyság abszolút felső határa

Magának az epoxigyantának van egy bizonyos alapviszkozitása, és szervetlen porként minél nagyobb mennyiségű alumínium-hidroxidot adunk hozzá, annál exponenciálisan nő a rendszer viszkozitása.

-65% felett: A rendszer viszkózussá válik, nehezen keverhető, és a buborékok nem ürülhetnek ki;

-75% felett: Az önszintezési, öntési és öntési képességek elvesztése, nem tud alkalmazkodni az automatizált adagoláshoz, vákuumzáráshoz és formázáshoz;

-Több mint 82%: A gyanta nem tudja teljesen átnedvesíteni a töltőanyag felületét, ami "száraz por-agglomerációt és száraz agglomerációt" eredményez, teljesen elveszíti feldolgozhatóságát.


A viszkozitás az első küszöbérték, amely meghatározza a maximális hozzáadott mennyiséget, és egyben a tömeggyártás alapvető mutatója is a globális elektronikai, elektromos és kompozit anyagok iparban.


2. Mechanikai teljesítménykorlátozások: Egyensúly a szilárdság és a szívósság határa között

Alumínium-hidroxidegy merev szervetlen részecske, és a túlzott adagolás károsíthatja az epoxigyanta térhálós hálózatát, ami a következőket eredményezi:

-Az ütési szilárdság és a szakadási nyúlás jelentősen csökkent, így az anyag törékennyé és repedésre hajlamos;

-Csökken a tapadási szilárdság, és nem megfelelő a tapadási szilárdság az aljzattal és az alkatrészekkel;

- A hőtágulási együttható eltérése hősokk esetén, ami vetemedést és leválást eredményez.


Ipari optimális egyensúlyi pont: Az UL94 V-0 égésgátlási követelmény teljesítése mellett a hozzáadott mennyiséget 55–70% között kell szabályozni, ami egyensúlyba hozhatja a lángállóságot, a szilárdságot, a szívósságot és a méretstabilitást.


3. Interfész kompatibilitási korlát: a diszperzió és a nedvesítés mögöttes logikája

A módosítatlan alumínium-hidroxid felületén több hidroxilcsoport van, erős polaritású, és rosszul kompatibilis az epoxigyantával. Magas hozzáadás esetén hajlamos a következőkre:

- Másodlagos találkozás létrehozása, ami belső hibákat eredményez;

- A töltőanyag és a gyanta határfelülete közötti kötőerő gyenge, és a feszültség koncentrált;

- A kikeményedett anyag szigetelési teljesítménye és feszültségellenállása csökken.


Szilán kapcsolószerekkel történő módosítással és szuperdiszpergálószerekkel történő bevonással a határfelületi kompatibilitás jelentősen javítható, a maximális adagolási mennyiség 65%-ról 70%-82%-ra növelhető.


4. Eljárási korlátok: Különbségek az adagolás felső határában a különböző formázási eljárásoknál

A maximális adagolási mennyiség a különböző folyamatokhoz azonos képlettel teljesen eltérő, ami egy folyamat-adaptációs elv, amelyet követni kell a globális tömeggyártásnál:

-Vákuumos lezárás/elektronikus infúzió: magas folyékonysági követelmények, 60% -70% felső határ;

-Öntés/elektromos alkatrészek: hevíthető a viszkozitás csökkentése érdekében, felső határa 70% -78%;

-Öntött/tömegönöntött műanyagok (BMC/DMC): nagy nyíróerővel történő öntés, felső határ 75% -82%;

-Vékonyrétegű ragasztó/kötőanyag: alacsony viszkozitást és nagy beszivárgást igényel, felső határa 40% -55%.


Ⅲ.Hogyan lépd át a határt: növeld a maximális hozzáadott mennyiséget 65%-ról 80%-ra+


A magas égésgátló, magas CTI-érték, magas szigetelés és alacsony költségek iránti keresletre való tekintettel a globális csúcskategóriás piacon négy fő technológiai eszköz használható a hozzáadott alumínium-hidroxid mennyiségének biztonságos növelésére a rendszer stabilitásának megőrzése mellett.

1. A töltőanyagok felületének módosítása: A felületfejlesztés a lényeg

Alumínium-hidroxid in situ bevonása szilán kapcsolószerrel (KH550/KH560/KH570), titanáttal, alumináttal és hiperelágazó polimerrel:

-Csökkenti a felületi polaritást és csökkenti a részecskék közötti hidrogénkötési erőket;

- Javítja a kompatibilitást és a nedvesíthetőséget az epoxi mátrixszal;

- Csökkenti az agglomerációt és csökkenti a viszkozitás növekedését magas töltési feltételek mellett.

Módosítás után a viszkozitás 30-60%-kal csökkenthető azonos adagolási mennyiség mellett, és közvetlenül nyitható a magas töltési ablak.


2. Több részecskeméretű osztályozás: a szoros csomagolás csökkenti a gyantaigényt

A szoros csomagolás elméletét követve a nagy részecskeméret, a közepes részecskeméret és a kis részecskeméret (például 40 μm+8 μm+1,5 μm) kombinációját alkalmazzák:

- Töltse ki a nagy részecskeréseket kis részecskékkel a porozitás csökkentése érdekében;

-Csökkentse a gyantacsomagolás mennyiségét és javítsa a folyóképességet azonos szilárdanyagtartalom mellett;

- Nagyobb hozzáadott mennyiség, alacsonyabb viszkozitás és nagyobb sűrűség érhető el.

Az osztályozás optimalizálása a legköltséghatékonyabb és leghatékonyabb megoldás az adalékanyagok mennyiségének növelésére.


3. Alacsony viszkozitású epoxi rendszer kompaundálása: viszkozitás csökkentése a mátrixból

- Válasszon kis molekulatömegű epoxit, cikloalifás epoxit és alifás epoxit;

- Összetett aktív hígító (VOC mentes, részt vesz a térhálósodásban, nem vándorol);

- Alacsony viszkozitású térhálósítószerekkel (poliéteramin, módosított anhidrid) párosítva.

Minél alacsonyabb a mátrix viszkozitása, annál erősebb az alumínium-hidroxid befogadási képessége, és a maximális adagolási mennyiség 8-15%-kal növelhető.


4. Hatékony adalékanyagok és folyamaterősítés: a reológia és a diszperzió kettős garanciája

- Hatékony nedvesítő és diszpergáló szerek hozzáadása: az agglomeráció lebontása és a határfelületi ellenállás csökkentése;

- Pontos reológiai adalékok: nyírási elvékonyodást, statikus lerakódásgátlót és nagy áramlást biztosítanak az építés során;

-Vákuumos nagysebességű diszperzió/háromhengeres köszörülés: Biztosítsa a töltőanyag teljes depolimerizációját és egyenletes diszperzióját, valamint megakadályozza a száraz por agglomerációját.


Ⅳ. Az iparosításhoz javasolt kiegészítés forgatókönyv szerint (globális szabvány)

A globális elektronikai és elektromos, új energia, vasúti tranzit és építőipari kompozit anyagok tényleges tanúsítása és tömeggyártási tapasztalatai alapján a legpraktikusabb iránymutatást adják a mennyiség hozzáadásához:

1. Elektronikus edényragasztó (tápegység/vezérlő/érzékelő): 50% -65%, V-0 égésgátló, alacsony viszkozitású, magas szigetelésű;

2. Elektromos öntvény/szigetelők/kapcsoló alkatrészek: 65% -78%, magas CTI, nagy lángállóság, nagy mechanikai szilárdság;

3. Rézborítású laminátum/szigetelőlap: 55% -70%, alacsony füst, nagy hőállóság, méretstabilitás;

4. BMC/DMC fröccsöntött alkatrészek: 70% -82%, magas töltés, alacsony költség, nagy alakíthatóság;

5. Lángálló ragasztó/tömítőanyag: 40% -55%, kiegyensúlyozza a kötési szilárdságot és az égésgátlást.


Ⅴ. A túlzott adagolás jellemző kockázatai (el kell kerülni)

Amikor a vállalkozások vakon követik a magas adalékanyag-szinteket a költségek csökkentése vagy az égésgátlás javítása érdekében, a felső határ túllépése után visszafordíthatatlan problémák léphetnek fel:

- Viszkozitás-robbanás, nem tud önteni, habosítani vagy formálni;

- Repedés, vetemedés, nagy ridegség és meghibásodás a kikeményedett anyag hideg és meleg ciklusa miatt;

-Sok interfész hiba van, ami a szigetelési teljesítmény és a feszültségellenállás jelentős csökkenését eredményezi;

-Töltőanyagok ülepedése, rétegződése, rossz tárolási stabilitás;

- Alacsony hozam, nem képes átmenni az olyan globális tanúsítványokon, mint az UL, IEC, RoHS stb.

Biztonsági emlékeztető: A mennyiségalumínium-hidroxidA hozzáadott értéknek inkább a teljesítmény egyensúlyára kell törekednie, mint a szélsőséges értékekre.


Ⅵ. Tervezési logika nagy töltési képlet a globális piacon

A globális vásárlók halogénmentes környezetvédelemre, magas lángállóságra, nagy megbízhatóságra és alacsony költségre vonatkozó igényeinek kielégítése érdekében az optimális formula a következő elveket követi:

1. Állítsa be az alsó határt az égésgátló szint alapján: az UL94 V-0 általában ≥ 50%-ot igényel;

2. Állítsa be a felső határt a feldolgozási technológia alapján: tömítés ≤ 70%, fröccsöntés ≤ 82%;

3. A felső határ növelése módosított gradációval: Módosítás+gradáció 10%-15%-kal növelheti a hozzáadott mennyiséget;

4. Határozza meg a végeredményt teljesítményteszttel: a viszkozitás, az ütés, a tapadás, a szigetelés és a hőciklus mind megfelelnek.


Következtetés

Az epoxigyantához hozzáadott alumínium-hidroxid maximális mennyisége az anyagok, készítmények, eljárások és tulajdonságok együttes hatásának eredménye. A hagyományos rendszer gyakorlati felső határa 65%, míg a módosított optimalizáló rendszer stabilan elérheti a 70% -82%, az extrém elméleti értéke nem haladja meg a 85%-ot.


Felületmódosítással, szemcseméret-besorolással, alacsony viszkozitású mátrixszal, adalékanyagok optimalizálásával és folyamaterősítéssel a feldolgozhatóság és a mechanikai tulajdonságok feláldozása nélkül nagy töltet, magas égésgátlás és magas szigetelés érhető el, tökéletesen alkalmazkodva a globális elektronika, új energia, elektromos, vasúti tranzit és egyéb területek szigorú szabványaihoz és környezetvédelmi követelményeihez. Ez az alapvető technológiai út az anyagipari vállalkozások számára a termékek versenyképességének növelése és a nemzetközi piacok kiterjesztése érdekében.

Kapcsolódó hírek
Hagyj üzenetet
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat
ElutasítElfogadás